AI 驱动文档
您想了解什么?
第 2 步:触发
触发器是让相机进行捕获的信号。在选择模式之前,请确认产线速度不会超过相机的处理能力:这是触发被拒绝以及结果滞后于部件的最常见原因。
行频与时序检查
从实时预览或库中的 处理时间 获取检测时间。
OV Spark 上的脉冲范围为 10 到 60000 ms。对于未在硬件中锁存的输入,取扫描时间的两倍是一个稳妥的经验法则。
四种模式
OV Spark 提供四种模式,无论选择哪一种,手动触发始终保持可用,因此在设置过程中您始终可以强制捕获。
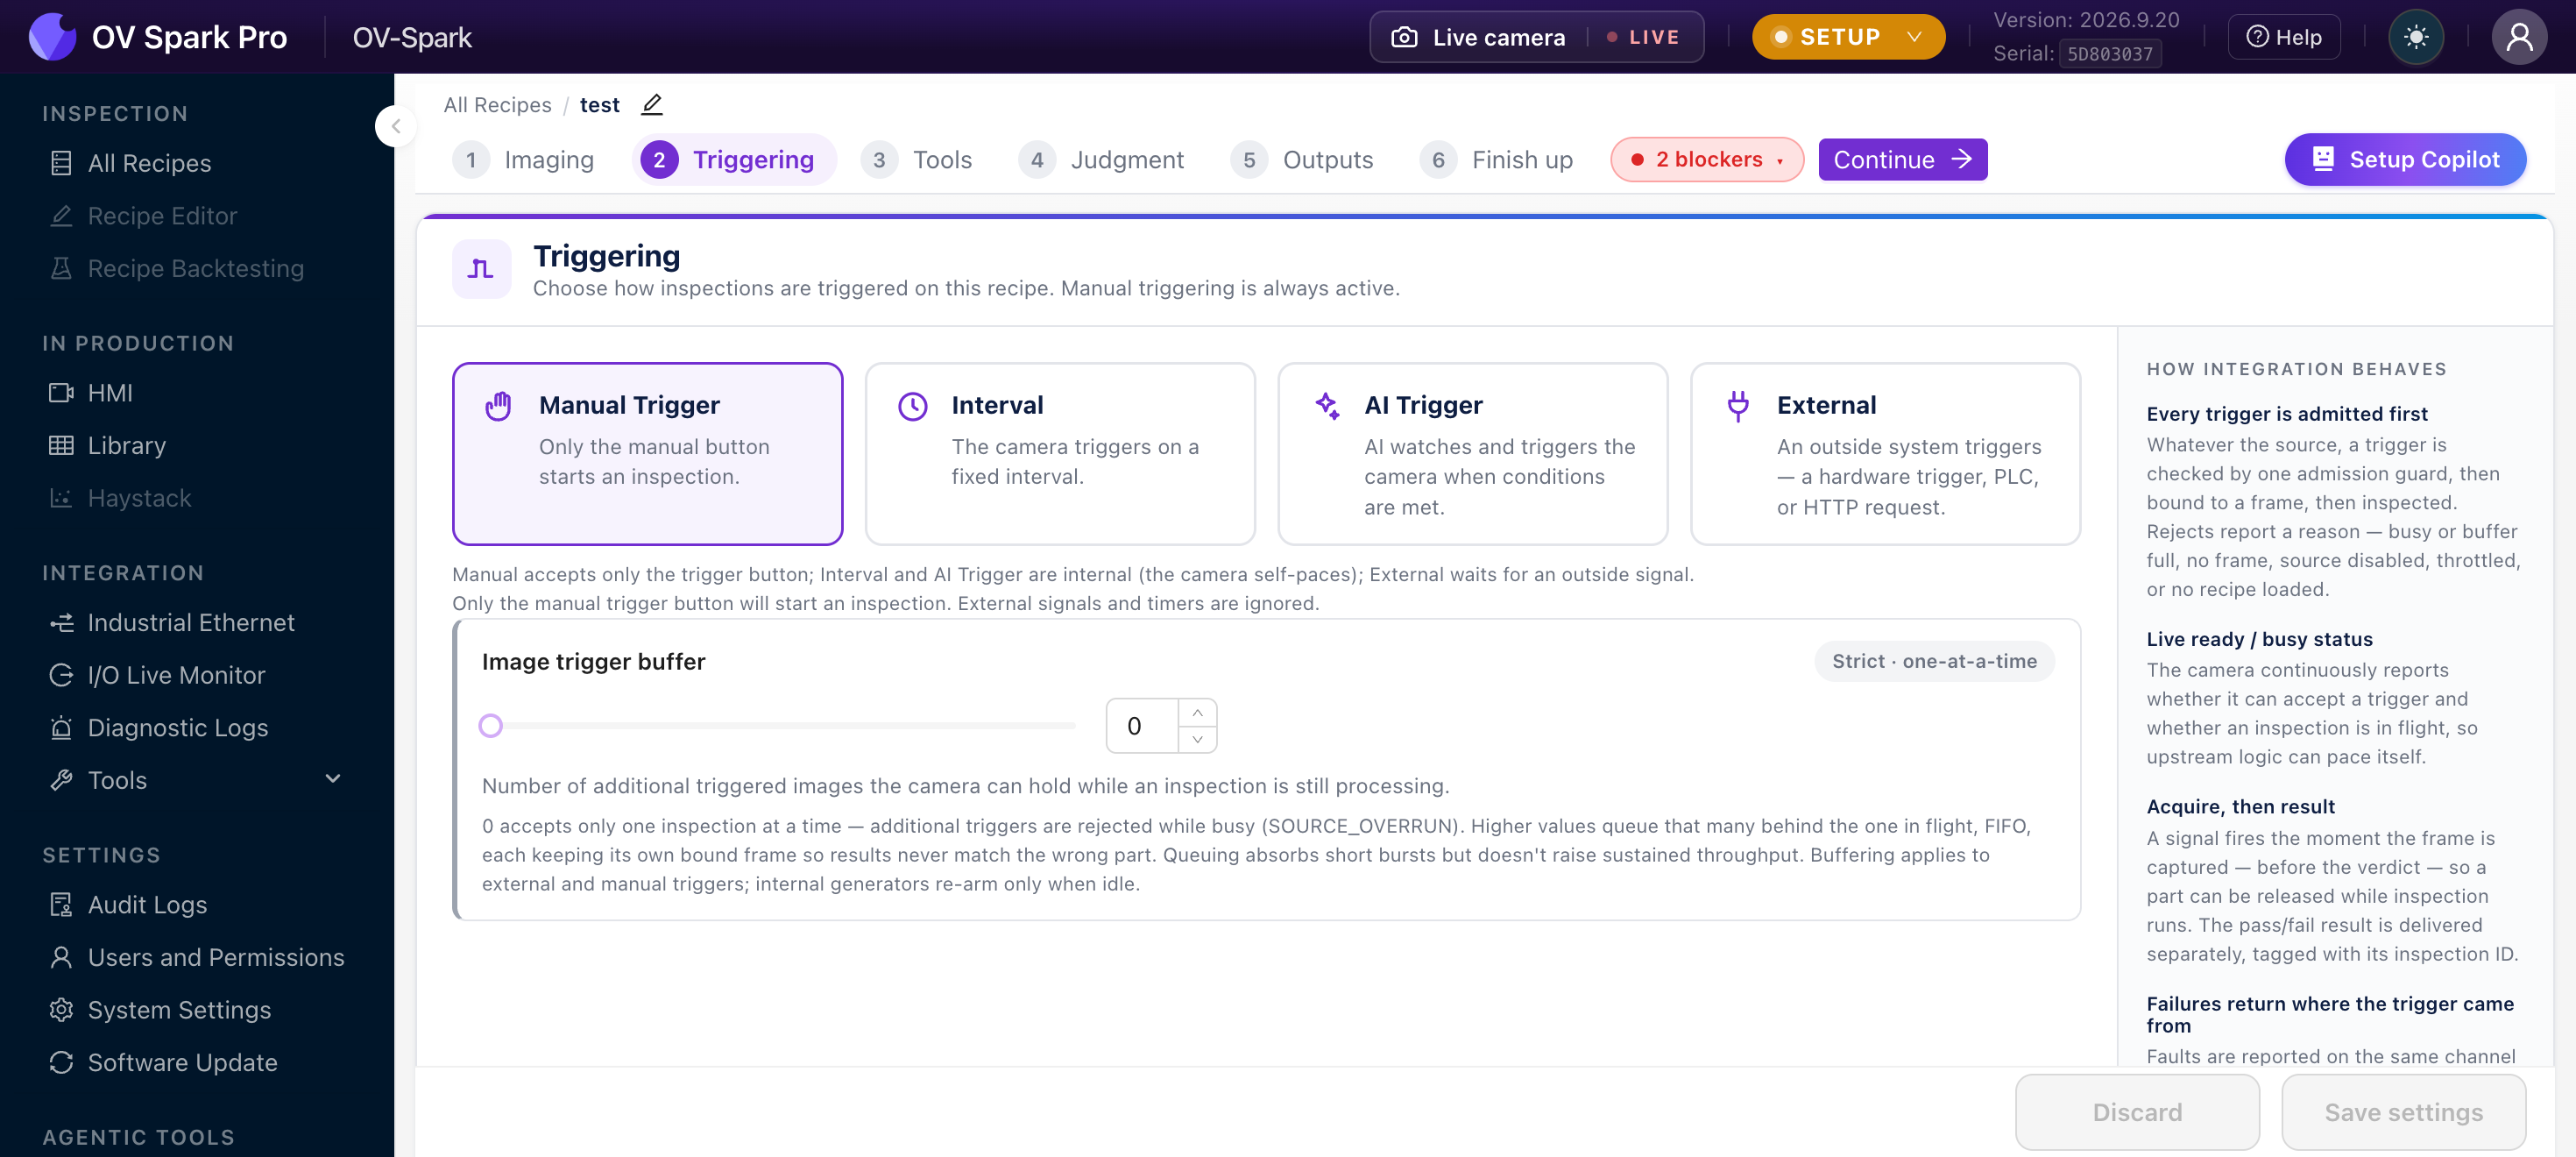
触发是程序编辑器的第 2 步,因此是按程序设置的,而不是按相机设置的。
模式一览
| 模式 | 触发检测的方式 | 节奏控制方 |
|---|---|---|
| 手动触发 | 仅手动按钮 | 相机 |
| 间隔 | 固定的时间间隔 | 相机 |
| AI 触发 | 相机监视场景,并在满足条件时自行触发 | 相机 |
| 外部 | 硬件触发、PLC 或 HTTP 请求 | 外部世界 |
前三种是内部触发:由相机决定何时查看。外部触发则等待外部通知。
该用哪一种
外部触发是大多数生产线的正确选择。部件传感器会在每个部件到达时触发,因此捕获与部件绑定,而不是与时钟绑定。将传感器接到第 10 脚,参见引脚定义。
间隔触发适合没有离散部件的连续过程:卷材检测、装满的料斗,以及任何"每 500 毫秒一次"比"这一个部件"更有意义的场景。
AI 触发完全不需要传感器。相机监视部件就位,并自行触发。它适用于安装传感器不方便的场合,代价是相机需要持续评估帧。
手动触发用于设置、验证和台式工作,不用于生产。
当您选择外部时,请在启用的源下勾选程序应监听的源:GPIO(接到相机的传感器)、PLC / 现场总线,或 HTTP(来自您软件的 POST /trigger 调用,参见 HTTP API)。您可以勾选多个。未勾选的源会被忽略,即使有信号发送到它。
AI 触发实际应用
AI 触发使用对齐工具作为其评估器。相机在该工具找到部件时触发,因此对齐器的置信度阈值也就是触发器的灵敏度。
| 设置 | 行为 |
|---|---|
| AI 评估器工具 | 由哪个对齐工具判定部件存在 |
| 触发保持 | 触发保持有效的时长,默认为 0 ms |
| 每秒最大检查次数 | 相机评估的频率,默认为 10 fps |
对齐成功时触发一次,保持配置的时长,并在对齐丢失后重新待命。
如果程序中没有对齐工具,AI 触发无法保存。参见定位。
调整对齐器的置信度阈值也会同时调整触发。如果您提高阈值以使检测更严格,相机也会变得不太愿意触发。
图像触发缓冲区
模式下方是图像触发缓冲区:当检测仍在处理时,相机将保留多少个已触发的图像。
- 0 表示一次仅接受一个检测,额外的触发将因忙碌而被拒绝
- 更高的值 会将触发排入队列,吸收短时突发
队列可以让相机保持忙碌状态,但其结果不再对应当前位于您的剔除闸门前的部件。如果下游逻辑假设"一进一出",请将缓冲区保持为 0,以便报告溢出,而不是悄悄地延迟。
您可以在诊断日志中看到的溢出是一个可以修复的问题。而悄悄延迟的结果则是您从客户那里才发现的问题。
外部触发接线
触发输入为引脚 10,以引脚 9 上的数字 GND 为参考。
传感器类型和完整电路请参阅引脚定义页面。接线完成后,请使用 I/O 实时监视器确认边沿信号确实到达,然后再去程序中查找问题。
故障排除
| 现象 | 查看位置 |
|---|---|
| 完全没有检测 | I/O 实时监视器:触发轨道上是否有边沿信号? |
| 日志中出现 "Trigger while busy" | 产线速度快于检测速度。请参阅诊断日志 |
| "Trigger not ready" | PLC 在相机准备就绪之前就发出了触发。请在工业以太网中检查握手 |
| 结果滞后于部件 | 触发缓冲区正在排队。将其设置为 0 |