TÀI LIỆU ĐƯỢC HỖ TRỢ BỞI AI
Bạn muốn biết điều gì?
Bước 5: Outputs
Judgment đã quyết định phán quyết. Outputs quyết định ai sẽ nghe về nó: một PLC qua fieldbus, một dây trên camera, hoặc cả hai. Nếu một PLC đọc nhiều hơn một recipe, hãy lên kế hoạch các slots trên tất cả chúng trước:
Trình quy hoạch slot PLC
Xếp các recipe cạnh nhau và gán cho mỗi slot một ý nghĩa thống nhất ở mọi nơi.
| Slot | Trên đường truyền | |||
|---|---|---|---|---|
| 1 | 96 đến 119 | Ý nghĩa thay đổi | ||
| 2 | 120 đến 143 | Ý nghĩa thay đổi | ||
| 3 | 144 đến 167 | |||
| 4 | 168 đến 191 | |||
| 5 | 192 đến 215 | |||
| 6 | 216 đến 239 | |||
| 7 | 240 đến 263 | |||
| 8 | 264 đến 287 |
| Byte | Trường | Ý nghĩa |
|---|---|---|
| 96 | Type | 6, Đọc mã vạch |
| 97 | Status | Các bit Pass, judgment, N/A, enabled và ran |
| 98 | Error | 0 nghĩa là không có |
| 100 | Score x1000 | 1000 nếu giải mã được, 0 nếu không |
| 104 | F1 Symbology | |
| 108 | F2 MatchOutcome | |
| 112 | F3 FailureCause | |
| 116 | F4 | Không được sử dụng bởi loại tool này |
Pass bit cho slot 1: byte 28, bit 0. Chuỗi ký tự giải mã của mã vạch không có trong bản ghi này; nó được gửi trong vùng kết quả người dùng. Các slot từ 9 đến 64 chỉ mang pass bit, không có record.
Chỉ mang tính tham khảo khi lập kế hoạch. Chính giao diện Byte của camera ở bước Outputs, cùng với file EDS hoặc GSDML dành cho firmware của bạn, mới là căn cứ chuẩn cho layout.
- PLC recipe ID: số mà PLC dùng để chọn recipe này. Duplicate và import sẽ gán cho recipe một ID mới
- Slots: 1 đến 8 gửi kết quả đầy đủ, 9 đến 64 gửi pass bit. Giữ ý nghĩa mỗi slot nhất quán giữa các recipes
- Output lines: hai dây, DO0 và Strobe Out. Output line mới mặc định đã là reject gate
- Outputs không bao giờ chặn kích hoạt. Một recipe không có outputs vẫn hợp lệ
Bước này có ba phần, và chúng độc lập với nhau. Một recipe có thể sử dụng một, hai hoặc cả ba.
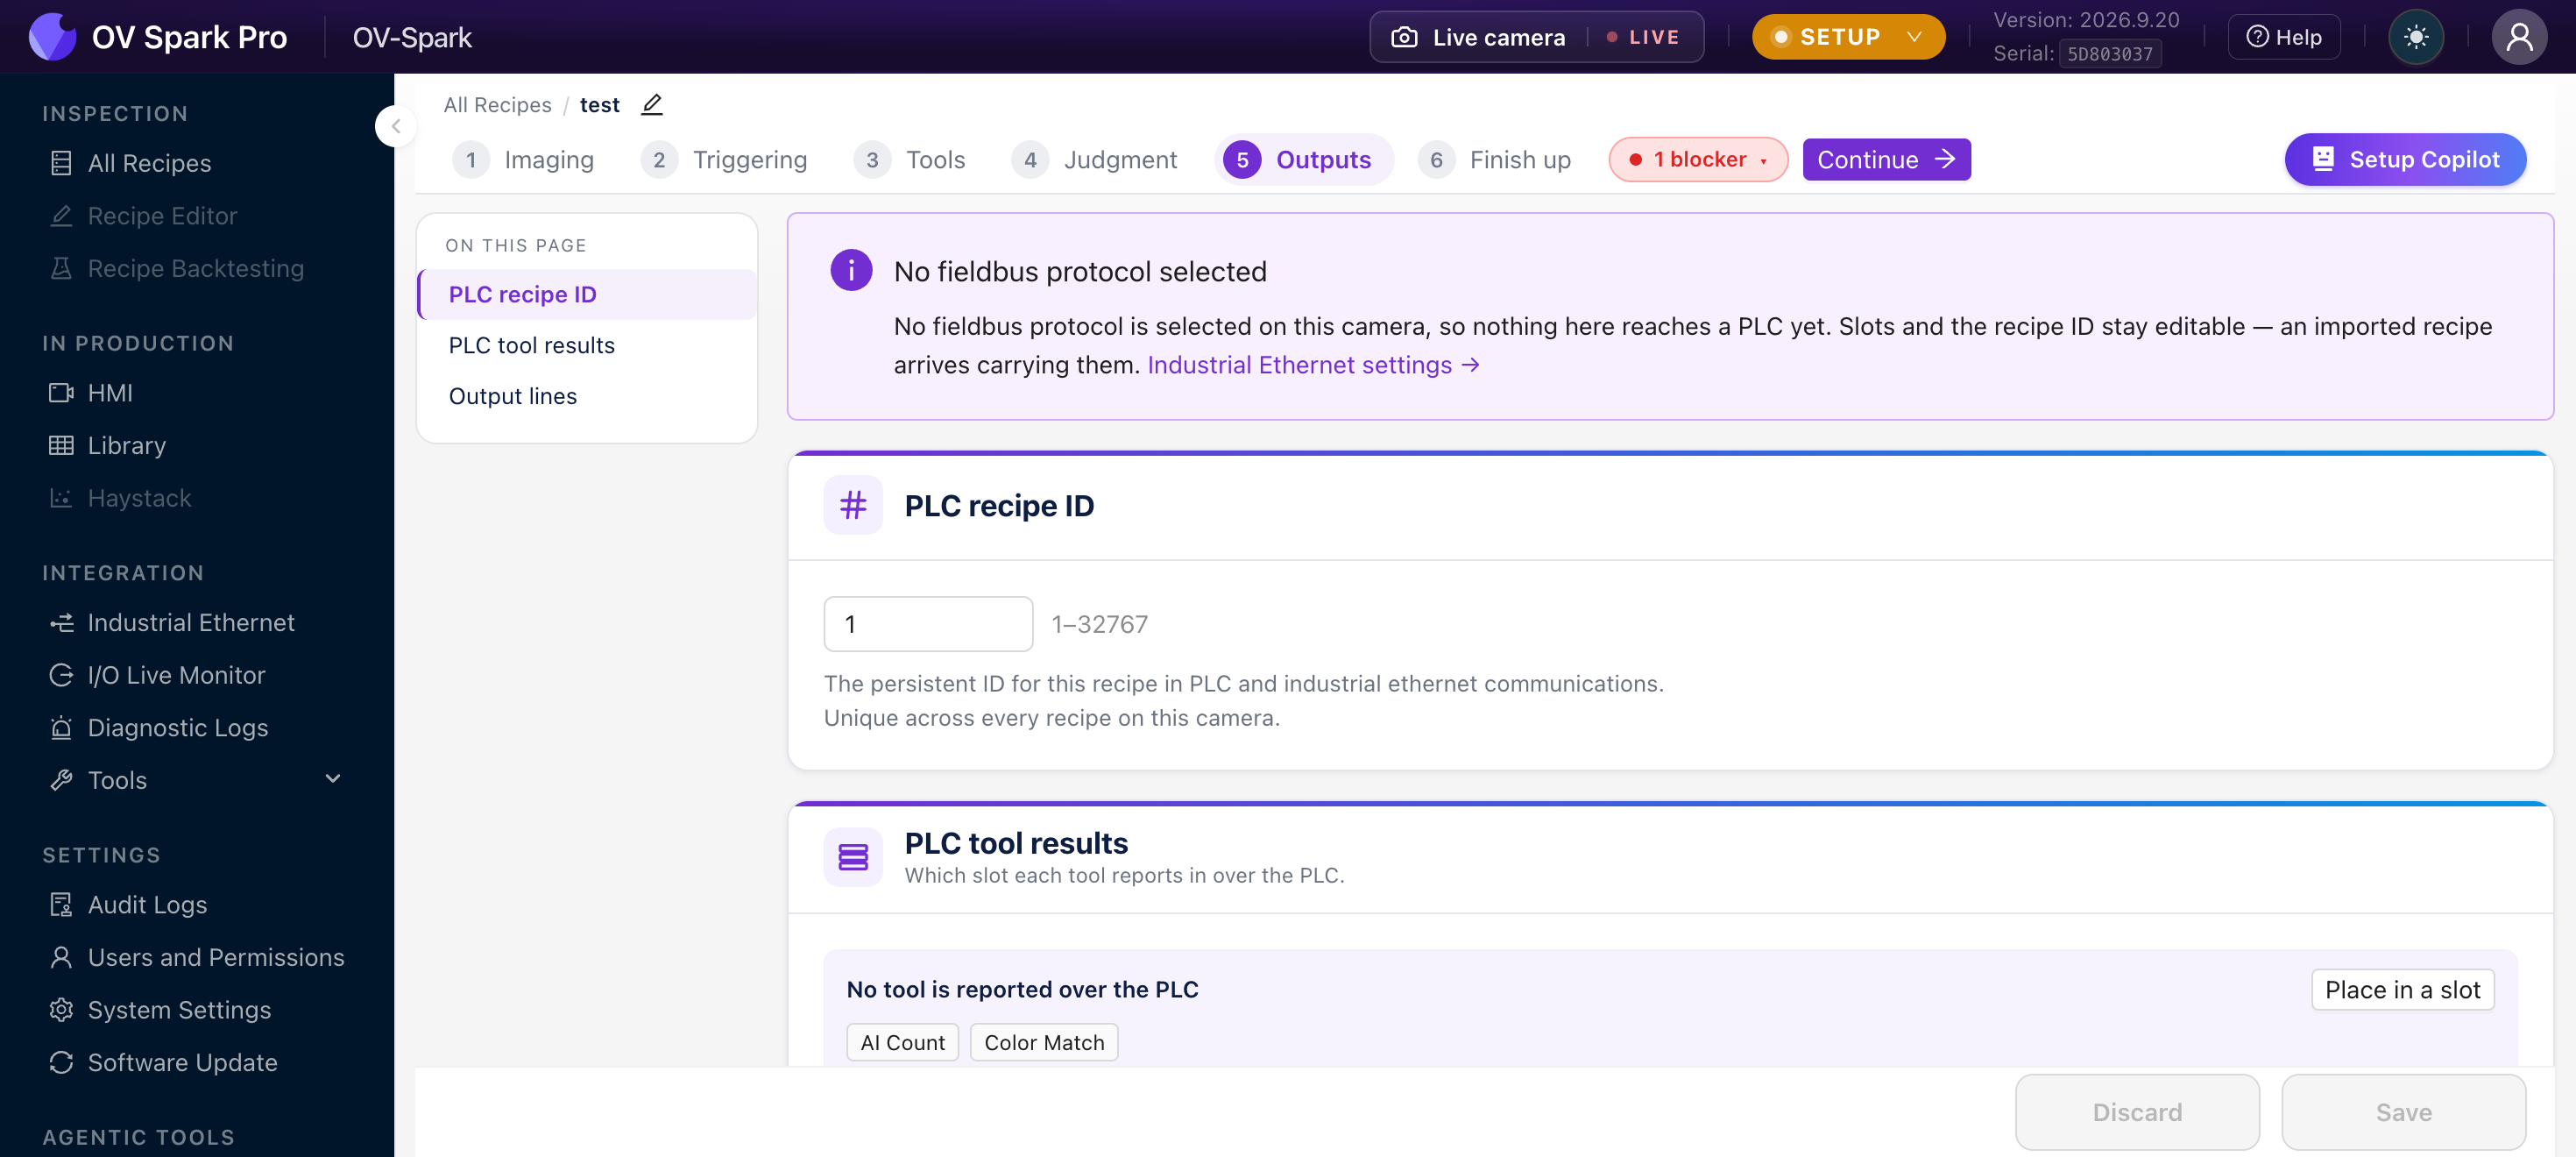
Nếu không có giao thức nào được chọn trên camera, bạn sẽ thấy một banner thông báo rằng không có gì ở đây đến được PLC, nhưng slots và recipe ID vẫn có thể chỉnh sửa. Điều này là có chủ ý: một recipe đã import đến kèm theo các giá trị này, và bạn có thể cấu hình ngay bây giờ và vận hành sau.
Chọn giao thức trong Industrial Ethernet khi bạn đã sẵn sàng.
PLC recipe ID
Một số từ 1 đến 32767 để nhận dạng recipe này với một controller.
ID bền vững cho recipe này trong giao tiếp PLC và industrial ethernet. Duy nhất trên mọi recipe trên camera này.
Đây là cách PLC chọn recipe từ xa: nó ghi ID và kích hoạt yêu cầu chuyển đổi, camera tải recipe đó và xác nhận. Đây cũng là giá trị xuất hiện trong bảng recipe trên All Recipes.
Camera tự động gán ID khi một recipe được tạo, vì vậy trường này không bao giờ trống. Các ID là duy nhất trên toàn bộ camera, và việc cố gắng sử dụng lại một ID sẽ bị từ chối với một thông báo nêu tên recipe hiện đang giữ ID đó.
Điều này khiến nhiều người gặp rắc rối khi vận hành. Duplicate và Import đều gán một ID mới, vì vậy bản sao sẽ không trả lời số mà chương trình PLC của bạn mong đợi. Các gán slot sẽ đi kèm khi import, nhưng recipe ID thì không.
Sau khi duplicate hoặc import, hãy quay lại trường này và đặt ID mà controller của bạn thực sự chọn.
PLC ghi ID, kích hoạt yêu cầu chuyển đổi, và camera xác nhận, tạm thời offline trong khi tải, sau đó báo cáo hoàn tất. Các inspections đang chạy sẽ hoàn thành dưới recipe cũ. Một ID không xác định sẽ gây ra lỗi chuyển đổi thay vì âm thầm không làm gì.
ID là hợp đồng giữa camera và chương trình PLC. Hãy quyết định cách đánh số trước khi bạn xây dựng recipe thứ hai, giữ nó trong cùng tài liệu với danh sách tag PLC của bạn, và không bao giờ sử dụng lại một ID cho một sản phẩm khác.
Một quy ước hợp lý là một số cho mỗi mã sản phẩm, vì vậy recipe ID 1204 kiểm tra sản phẩm 1204. Đoán sau này, từ một camera trong tủ, là một việc khổ sở.
Kết quả tool PLC
Phần này quyết định tool nào báo cáo ở slot nào qua PLC. Một slot là một vị trí cố định trong process image, do đó bộ điều khiển luôn đọc kết quả của một tool nhất định từ cùng một địa chỉ.
Theo mặc định, không có gì được gán, và camera báo No tool is reported over the PLC. Verdict vẫn được gửi đi; chỉ thiếu chi tiết của từng tool.
Hai loại slot
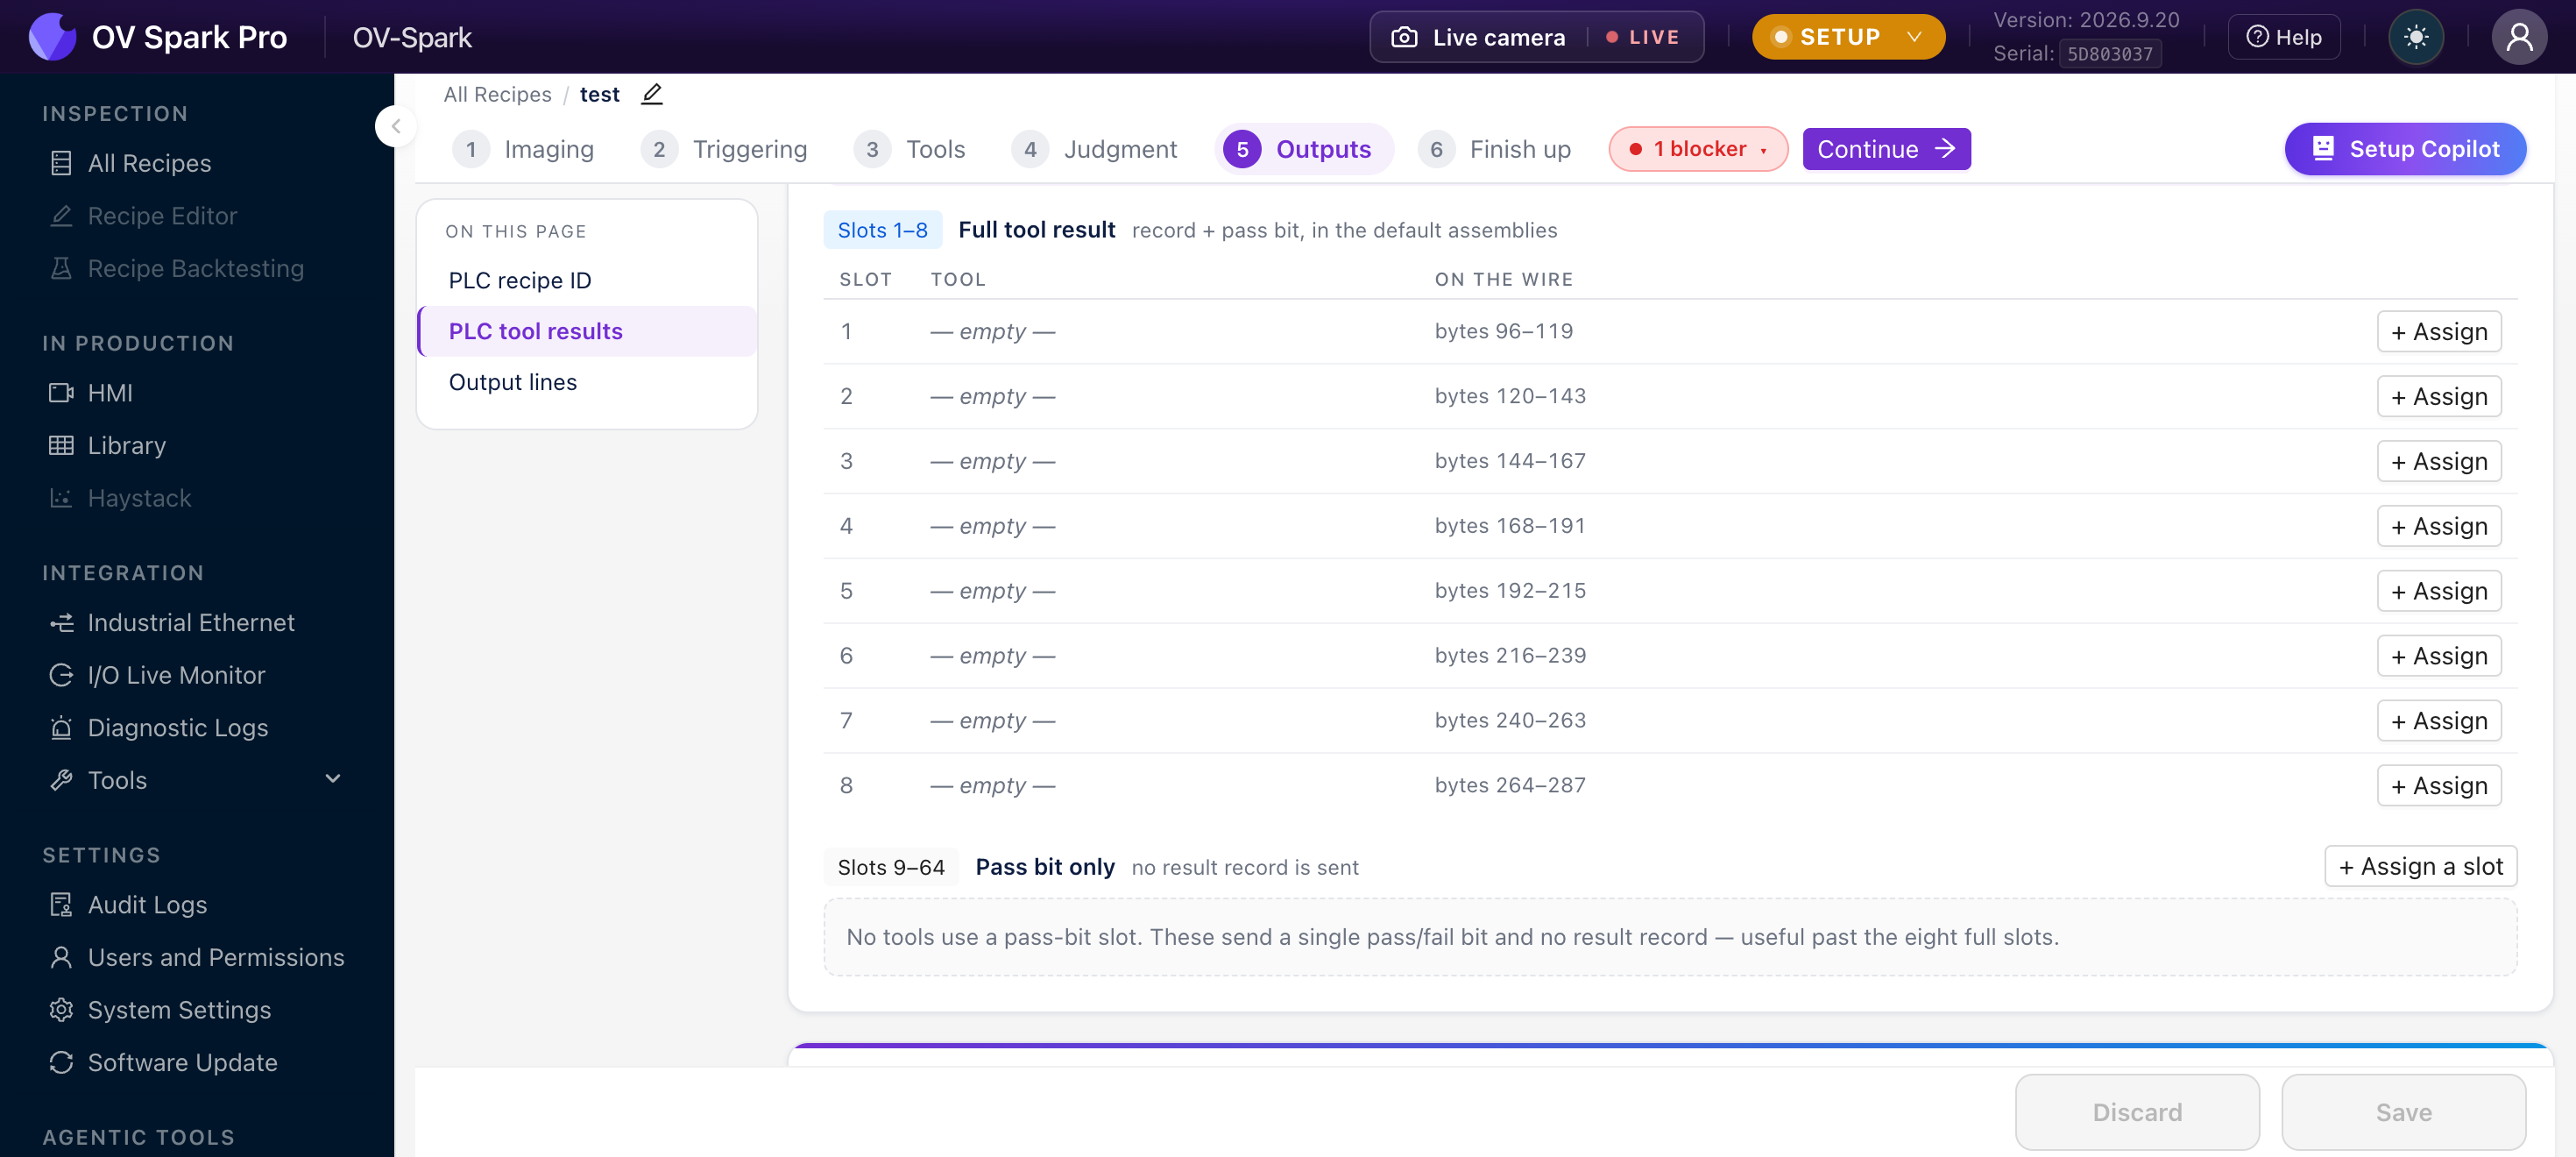
Slot 1 đến 8: kết quả tool đầy đủ. Một bản ghi kết quả hoàn chỉnh cộng với một pass bit, được mang trong các assembly mặc định. Bảng dưới đây cho thấy chính xác vị trí của từng slot:
| Slot | Trên đường truyền |
|---|---|
| 1 | byte 96 đến 119 |
| 2 | byte 120 đến 143 |
| 3 | byte 144 đến 167 |
| 4 | byte 168 đến 191 |
| 5 | byte 192 đến 215 |
| 6 | byte 216 đến 239 |
| 7 | byte 240 đến 263 |
| 8 | byte 264 đến 287 |
Mỗi slot đầy đủ chiếm 24 byte. Nhấn + Assign trên hàng để gán một tool vào đó.
Slot 9 đến 64: chỉ pass bit. Một bit pass hoặc fail duy nhất, không có bản ghi kết quả. Theo cách camera trình bày, các slot này hữu ích khi vượt quá tám slot đầy đủ.
Chọn tool nào được cấp slot đầy đủ
Bạn có tám slot đầy đủ và tối đa 64 pass bit cho các tool. Các slot đầy đủ là tài nguyên khan hiếm, vì vậy hãy dùng chúng cho những nơi mà bộ điều khiển cần một con số, chứ không chỉ là một verdict.
| Cấp slot đầy đủ cho | Vì PLC cần |
|---|---|
| AI Count | Chính giá trị đếm, để ghi log hoặc so sánh |
| Color Match | Điểm số hoặc ΔE, để theo dõi độ trôi (drift) |
| AI OCR | Văn bản đã giải mã, để truy xuất nguồn gốc |
| Barcode Read | Mã đã giải mã, để đối chiếu với đơn hàng |
| AI Segmentation | Diện tích lỗi, để phân loại thay vì loại bỏ |
Một pass bit là đủ cho một tool mà câu trả lời thực sự là nhị phân, chẳng hạn như một bộ phân loại chỉ nói tốt hoặc xấu.
Mỗi bản ghi dài 24 byte: một header nhỏ mang loại tool, trạng thái và lỗi, một điểm số chung, sau đó là bốn giá trị dành riêng cho tool. Nhấp Bytes trên bất kỳ hàng đã được gán nào và camera sẽ hiển thị bản đồ trường chính xác cho slot đó, để không ai phải chép lại offset bằng tay.
Một bản ghi Barcode Read mang symbology, trạng thái nội dung có khớp hay không, và nguyên nhân thất bại. Chính chuỗi đã giải mã được gửi riêng, trong vùng user results của input assembly. Nếu PLC của bạn cần chính mã đó, hãy đọc nó từ đó thay vì từ bản ghi tool.
Byte đầu tiên của mỗi bản ghi cho biết loại tool nào đã tạo ra nó. Một bộ điều khiển kiểm tra byte này sẽ không thể hiểu nhầm một bản ghi OCR là một bản ghi alignment sau khi chuyển recipe, đó chính là lỗi mà việc giữ ý nghĩa slot ổn định đang bảo vệ bạn khỏi.
Không có gì ngăn recipe A đặt một barcode vào slot 1 và recipe B đặt một count vào đó. Camera sẽ vui vẻ làm điều đó, và chương trình PLC của bạn khi đó phải biết recipe nào đang hoạt động trước khi có thể diễn giải các byte.
Đó là cả một loại lỗi tích hợp mà bạn có thể tránh được bằng cách quyết định một lần rằng slot 1 luôn là barcode, slot 2 luôn là count, và để trống một slot trong các recipe không sử dụng nó. Các slot trống không tốn kém gì cả.
Một tool không có slot không bị vô hiệu hóa. Nó vẫn chạy, vẫn đưa ra judgment, vẫn xuất hiện trong Library, và vẫn ảnh hưởng đến verdict nếu có một quy tắc judgment bao phủ nó. Nó chỉ đơn giản là không được báo cáo riêng lẻ cho PLC. Kết quả pass hoặc fail tổng thể của recipe vẫn đến được bộ điều khiển theo cả hai cách.
Các tool mới luôn khởi đầu không được gán slot, vì vậy đây là trạng thái mặc định chứ không phải là lỗi.
Di chuyển tool giữa các slot
Việc gán cũng là cách bạn sắp xếp lại, và hành vi khác nhau tùy thuộc vào nơi tool xuất phát:
| Bạn thả | vào một slot đã có tool | Kết quả |
|---|---|---|
| Một tool đã có slot | Hai tool sẽ hoán đổi slot | |
| Một tool chưa được đặt | Tool đang chiếm chỗ sẽ bị loại bỏ hoàn toàn khỏi PLC |
Di chuyển một tool chưa được đặt vào slot đã có người chiếm chỗ sẽ đẩy tool trước đó ra khỏi bản đồ PLC mà không có cảnh báo. Nếu một controller đang đọc slot đó, nó sẽ ngừng nhận được bản ghi của tool đó.
Hãy kiểm tra dải unplaced sau mỗi lần sắp xếp lại slot. Bất kỳ thứ gì bị rơi khỏi bản đồ sẽ được liệt kê ở đó.
Nút Place in a slot nhắm tới slot full trống thấp nhất. Khi cả tám slot đã được chiếm, nút vẫn mở nhưng mọi tool trong danh sách đều bị làm mờ và không thể nhấp vào được, trông như một lỗi.
Để đặt một tool thứ chín, hãy dùng + Assign a slot trên tiêu đề Slots 9 to 64 và nhập số slot.
Output lines
Phần thứ ba chuyển mạch một dây vật lý trên camera dựa trên kết quả.
Chuyển mạch một dây trên camera dựa trên kết quả. Được lưu cùng với recipe này.
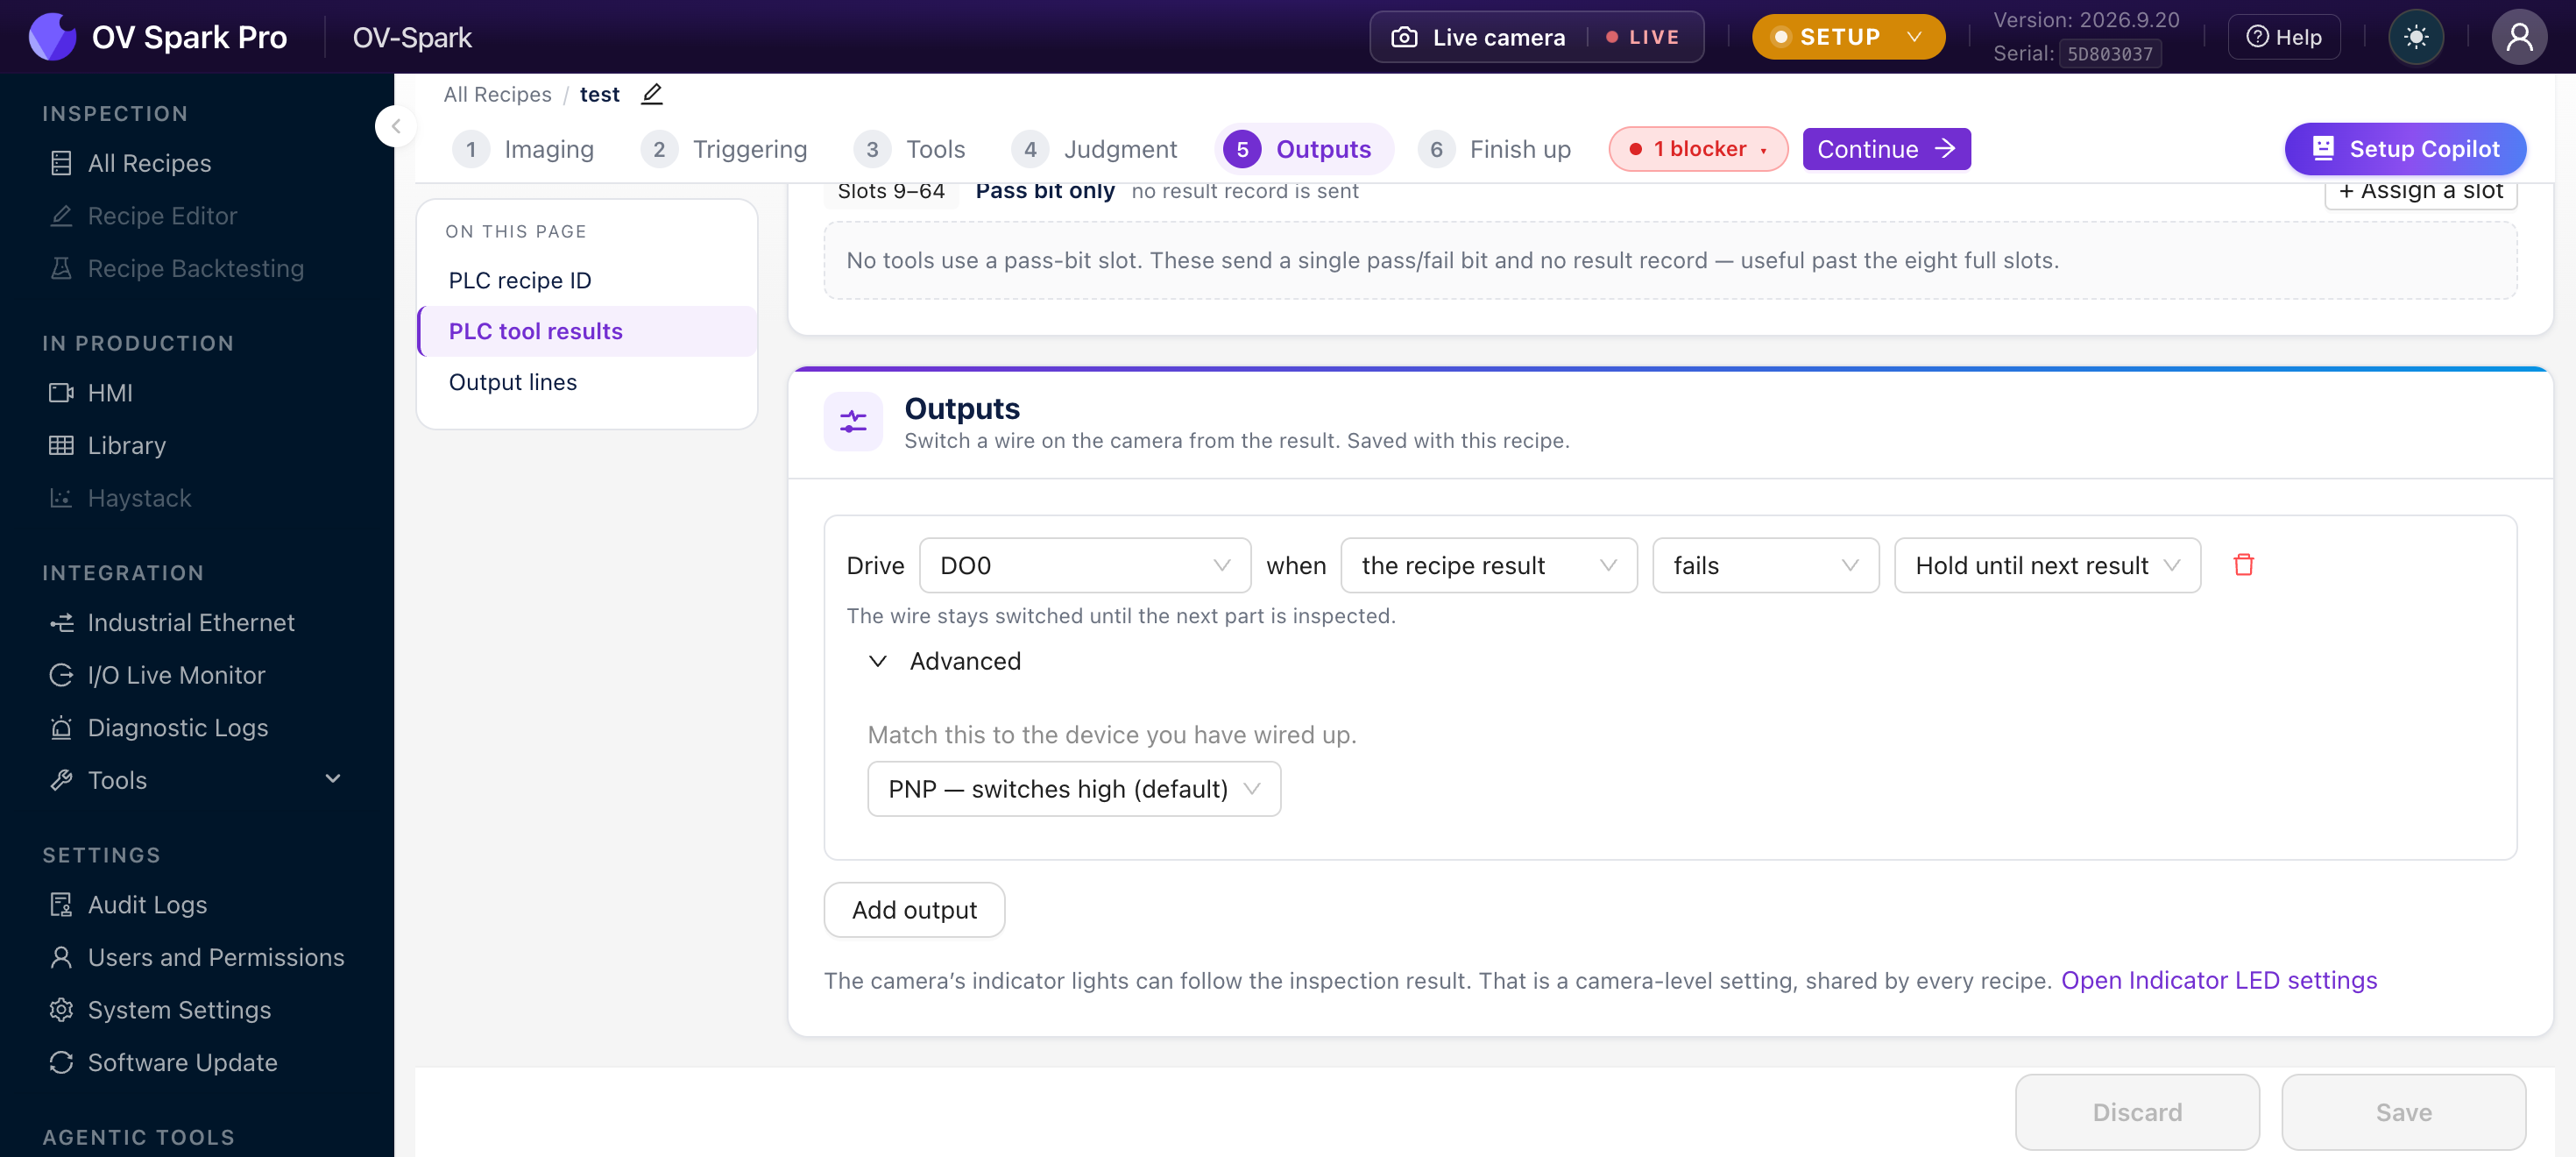
Bạn có hai output line, mỗi line một chân vật lý. Khi cả hai đã được sử dụng, nút Add output vẫn hiển thị nhưng bị vô hiệu hóa, với tooltip giải thích rằng cả hai chân đã được dùng.
Mỗi line đọc như một câu:
Drive
[DO0]when[the recipe result][fails][Hold until next result]
Một line mới thêm vào sẽ được cấu hình sẵn là DO0, the recipe result, fails, hold until next result, PNP, đây là cách đấu dây reject gate mà hầu hết các line cần đầu tiên. Để thiết lập reject gate đơn giản, bạn có thể thêm output và lưu mà không cần thay đổi gì.
Bốn lựa chọn
Dây nào
| Tùy chọn | Ghi chú |
|---|---|
| DO0 | Digital Output 0, chân 11 |
| Strobe Out | Chân 12, cũng có thể dùng cho đèn chiếu sáng ngoài |
Yếu tố nào điều khiển
| Tùy chọn | Dùng khi |
|---|---|
| the recipe result | Phán quyết tổng thể. Lựa chọn thông thường cho reject gate |
| one tool | Kết quả của một tool duy nhất, để bạn có thể hành động dựa trên một lỗi cụ thể |
Chọn one tool sẽ hiển thị bộ chọn tool. Aligner không được cung cấp, và một tool bị vô hiệu hóa sẽ xuất hiện với nhãn disabled nhưng sẽ chặn việc lưu, vì một line được điều khiển bởi một tool không bao giờ chạy sẽ không bao giờ kích hoạt.
Theo hướng nào
| Tùy chọn | Sử dụng điển hình |
|---|---|
| passes | Điều khiển đèn báo bộ phận tốt, hoặc một gate mở ra để cho các bộ phận tốt đi qua |
| fails | Điều khiển cơ cấu loại bỏ hoặc đèn báo lỗi |
Giữ trạng thái chuyển mạch trong bao lâu
| Tùy chọn | Hành vi |
|---|---|
| Hold until next result | Dây giữ trạng thái chuyển mạch cho đến khi bộ phận tiếp theo được kiểm tra |
| Pulse | Dây chuyển mạch trong một khoảng thời gian cố định mỗi lần xảy ra, từ 10 đến 60000 ms, mở ở mức 100 ms |
Hold phù hợp với bất cứ thứ gì cần duy trì trạng thái trong khi bộ phận di chuyển đến cơ cấu chấp hành, đó là hầu hết các cơ chế loại bỏ.
Pulse phù hợp với bất cứ thứ gì được kích hoạt theo cạnh, chẳng hạn như đầu vào counter hoặc PLC chốt trên cạnh lên. Nếu bạn pulse vào một thiết bị lấy mẫu chậm, hãy làm xung dài hơn thời gian quét của PLC nếu không nó sẽ bị bỏ sót hoàn toàn.
Nâng cao: khớp cực tính với hệ thống dây của bạn
Trong Advanced trên mỗi line:
Hãy khớp cài đặt này với thiết bị bạn đã đấu dây.
| Tùy chọn | Hoạt động |
|---|---|
| PNP, switches high (mặc định) | Output cấp nguồn (source current) |
| NPN, switches low | Output rút nguồn (sink current) |
Việc không khớp cực tính không tạo ra lỗi. Camera vẫn chuyển mạch bình thường, và thiết bị không bao giờ phản hồi, khiến người ta đi tìm một recipe bị hỏng hoặc một camera bị lỗi.
Hãy xác nhận với datasheet của thiết bị trước khi bắt đầu kiểm tra. I/O Live Monitor sẽ hiển thị camera đang chuyển mạch output line ngay cả khi thiết bị không phản ứng, đây là cách nhanh nhất để phân biệt hai trường hợp này.
Sử dụng Add output để thêm một output line thứ hai, ví dụ pass trên một dây và fail trên một dây khác.
Indicator LEDs
Ở cuối bước:
Đèn báo của camera có thể theo kết quả inspection. Đây là cài đặt cấp camera, được chia sẻ bởi mọi recipe.
Open Indicator LED settings sẽ đưa bạn đến đó.
Không giống như mọi thứ khác trên trang này, indicator LEDs không được lưu cùng với recipe. Thay đổi chúng sẽ thay đổi mọi recipe trên camera. Điều này đáng biết trước khi bạn thay đổi để phù hợp với một sản phẩm cụ thể.
Cách output hoạt động trên dây chuyền đang chạy
Câu văn cho bạn biết điều gì xảy ra với một bộ phận bình thường. Đây là các trường hợp quyết định xem một tích hợp có vững chắc hay không.
Hold theo mức, theo cả hai hướng. Một output line được cài hold khi fail sẽ lên mức cao khi một bộ phận bị fail và tự động xuống lại khi có bộ phận pass tiếp theo. Bạn không cần một output line thứ hai để xóa trạng thái.
Pulses xếp hàng chứ không bị mất. Nếu một bộ phận thứ hai trigger khi một pulse vẫn còn cao, pulse đó sẽ được ghi nhớ và phát ra sau đó thay vì bị mất. Một pulse thứ ba đến trong cùng cửa sổ sẽ thay thế pulse thứ hai.
Nếu một output line được điều khiển bởi một tool, và tool đó bị bỏ qua vì alignment thất bại, line sẽ không nhận được event nào cả và giữ nguyên trạng thái mà nó đang có.
Nó không xuống và cũng không phát. Một reject line đang được giữ sẽ vẫn ở trạng thái asserted; một line đã được xóa sẽ vẫn trống. Hãy kết hợp điều này với chính sách alignment miss trên Judgment, hoặc thay vào đó điều khiển các dây liên quan đến an toàn từ recipe result, vì nó luôn tạo ra một event.
Chuyển recipe sẽ xóa chân output trước. Mọi output đã cấu hình được đưa về trạng thái idle khi một recipe được tải, nên một line được asserted bởi recipe trước không thể bị kẹt ở trạng thái bật.
Outputs phát trong Setup. Bạn không cần Production để kiểm tra đấu dây. Trigger thủ công và quan sát chân output trong I/O Live Monitor.
Một pulse 10 ms vào một controller quét mỗi 20 ms có thể không bao giờ được nhìn thấy. Nếu logic nhận không được chốt cạnh bằng phần cứng, hãy đặt pulse dài hơn thời gian quét, hoặc sử dụng hold thay thế.
Những thứ thay đổi output của bạn từ trang khác
Ba chỉnh sửa ở nơi khác trong editor sẽ âm thầm ghi đè những gì bạn đã cài đặt ở đây.
| Việc bạn làm | Điều xảy ra với outputs |
|---|---|
| Xóa một tool ở Bước 3 | Mọi output line được điều khiển bởi tool đó sẽ bị xóa, và slot của nó được giải phóng |
| Vô hiệu hóa một tool ở Bước 3 | Một line được điều khiển bởi nó trở thành lỗi chặn lưu, vì nó không bao giờ có thể phát |
| Nhân bản recipe | Các output line theo từng tool sẽ bị loại bỏ; các line theo recipe-verdict được giữ lại |
Thay đổi slot và phần còn lại của bước được lưu qua các cuộc gọi khác nhau. Nếu một thay đổi slot thất bại giữa chừng, các thay đổi slot trước đó đã được áp dụng trong khi recipe ID và output lines thì chưa, và dấu hiệu chưa lưu vẫn hiển thị.
Nếu việc lưu bị lỗi, hãy đọc lại trang thay vì giả định rằng không có gì xảy ra.
Ví dụ thực tế
Chỉ một cổng loại bỏ (reject gate). Kích hoạt DO0 khi recipe cho kết quả fail, giữ trạng thái cho đến kết quả tiếp theo, PNP. Không fieldbus, không slot. Nối chân 11 vào van loại bỏ, xem Sơ Đồ Chân. Đây là một cấu hình hoàn chỉnh và hợp lệ.
Báo cáo về PLC. Thiết lập PLC recipe ID, đặt barcode vào slot 1 và số đếm vào slot 2, để classifier trên một pass bit. Chọn EtherNet/IP hoặc PROFINET trong Industrial Ethernet và tải xuống EDS hoặc GSDML từ đó để bộ điều khiển có được bố cục mà không cần ai phải nhập thủ công các byte offset.
Chọn recipe từ dây chuyền. Gán cho recipe của mỗi sản phẩm một PLC recipe ID riêng biệt khớp với mã sản phẩm. PLC ghi ID khi đổi sản phẩm và camera tự chuyển đổi, nên người vận hành không cần thao tác gì.
Trước khi tiếp tục
- PLC recipe ID đã được thiết lập và ghi lại cùng với danh sách tag PLC của bạn
- Mọi tool mà bộ điều khiển cần lấy số liệu đều có một slot đầy đủ
- Ý nghĩa các slot nhất quán với các recipe khác của bạn
- Cực tính của output line khớp với thiết bị thực tế đang nối dây
- Lựa chọn hold hoặc pulse phù hợp với thiết bị đọc tín hiệu, và độ dài pulse lớn hơn chu kỳ quét của PLC
- Các dây liên quan đến an toàn được điều khiển từ kết quả recipe, không phải từ một tool đơn lẻ mà alignment có thể bỏ qua
- Kiểm tra lại PLC recipe ID nếu recipe này được sao chép hoặc nhập từ nơi khác