AI 驅動文件
您想了解什麼?
第 5 步:輸出
判定決定了結論。輸出決定由誰得知這一結果:通過現場匯流排連線的 PLC、相機上的某根導線,或兩者兼有。如果一個 PLC 讀取多個程式,請先統籌規劃所有程式的 slots:
PLC 槽位規劃器
將各程式並排對照,讓每個槽位在所有程式中含義一致。
| 插槽 | 匯流排資料 | |||
|---|---|---|---|---|
| 1 | 96 至 119 | 含義變化 | ||
| 2 | 120 至 143 | 含義變化 | ||
| 3 | 144 至 167 | |||
| 4 | 168 至 191 | |||
| 5 | 192 至 215 | |||
| 6 | 216 至 239 | |||
| 7 | 240 至 263 | |||
| 8 | 264 至 287 |
| 位元組 | 欄位 | 含義 |
|---|---|---|
| 96 | Type | 6, 條碼讀取 |
| 97 | Status | 通過、判定、N/A、啟用和已執行位 |
| 98 | Error | 0 表示無 |
| 100 | Score x1000 | 解碼成功為 1000,未解碼為 0 |
| 104 | F1 Symbology | |
| 108 | F2 MatchOutcome | |
| 112 | F3 FailureCause | |
| 116 | F4 | 此工具型別不使用 |
槽位 1 的通過位:位元組 28,位 0。 此記錄中不包含解碼的條碼文字;該文字在使用者結果區域中傳送。 槽位 9 至 64 僅承載通過位,不含記錄。
一個規劃輔助工具。相機在輸出步驟的 位元組 檢視,以及您韌體對應的 EDS 或 GSDML 檔案,才是佈局的最終依據。
- PLC recipe ID:PLC 用來選擇該程式的編號。複製和匯入會為程式分配新的 ID
- Slots:1 到 8 傳送完整結果,9 到 64 傳送通過位。請保持每個 slot 在各程式中的含義一致
- 輸出:兩根導線,DO0 和 Strobe Out。新建的預設輸出已是剔除閘門
- 輸出永遠不會阻止啟用。沒有輸出的程式也是有效的
該步驟包含三個獨立的部分。一個程式可以使用其中一個、兩個或全部三個。
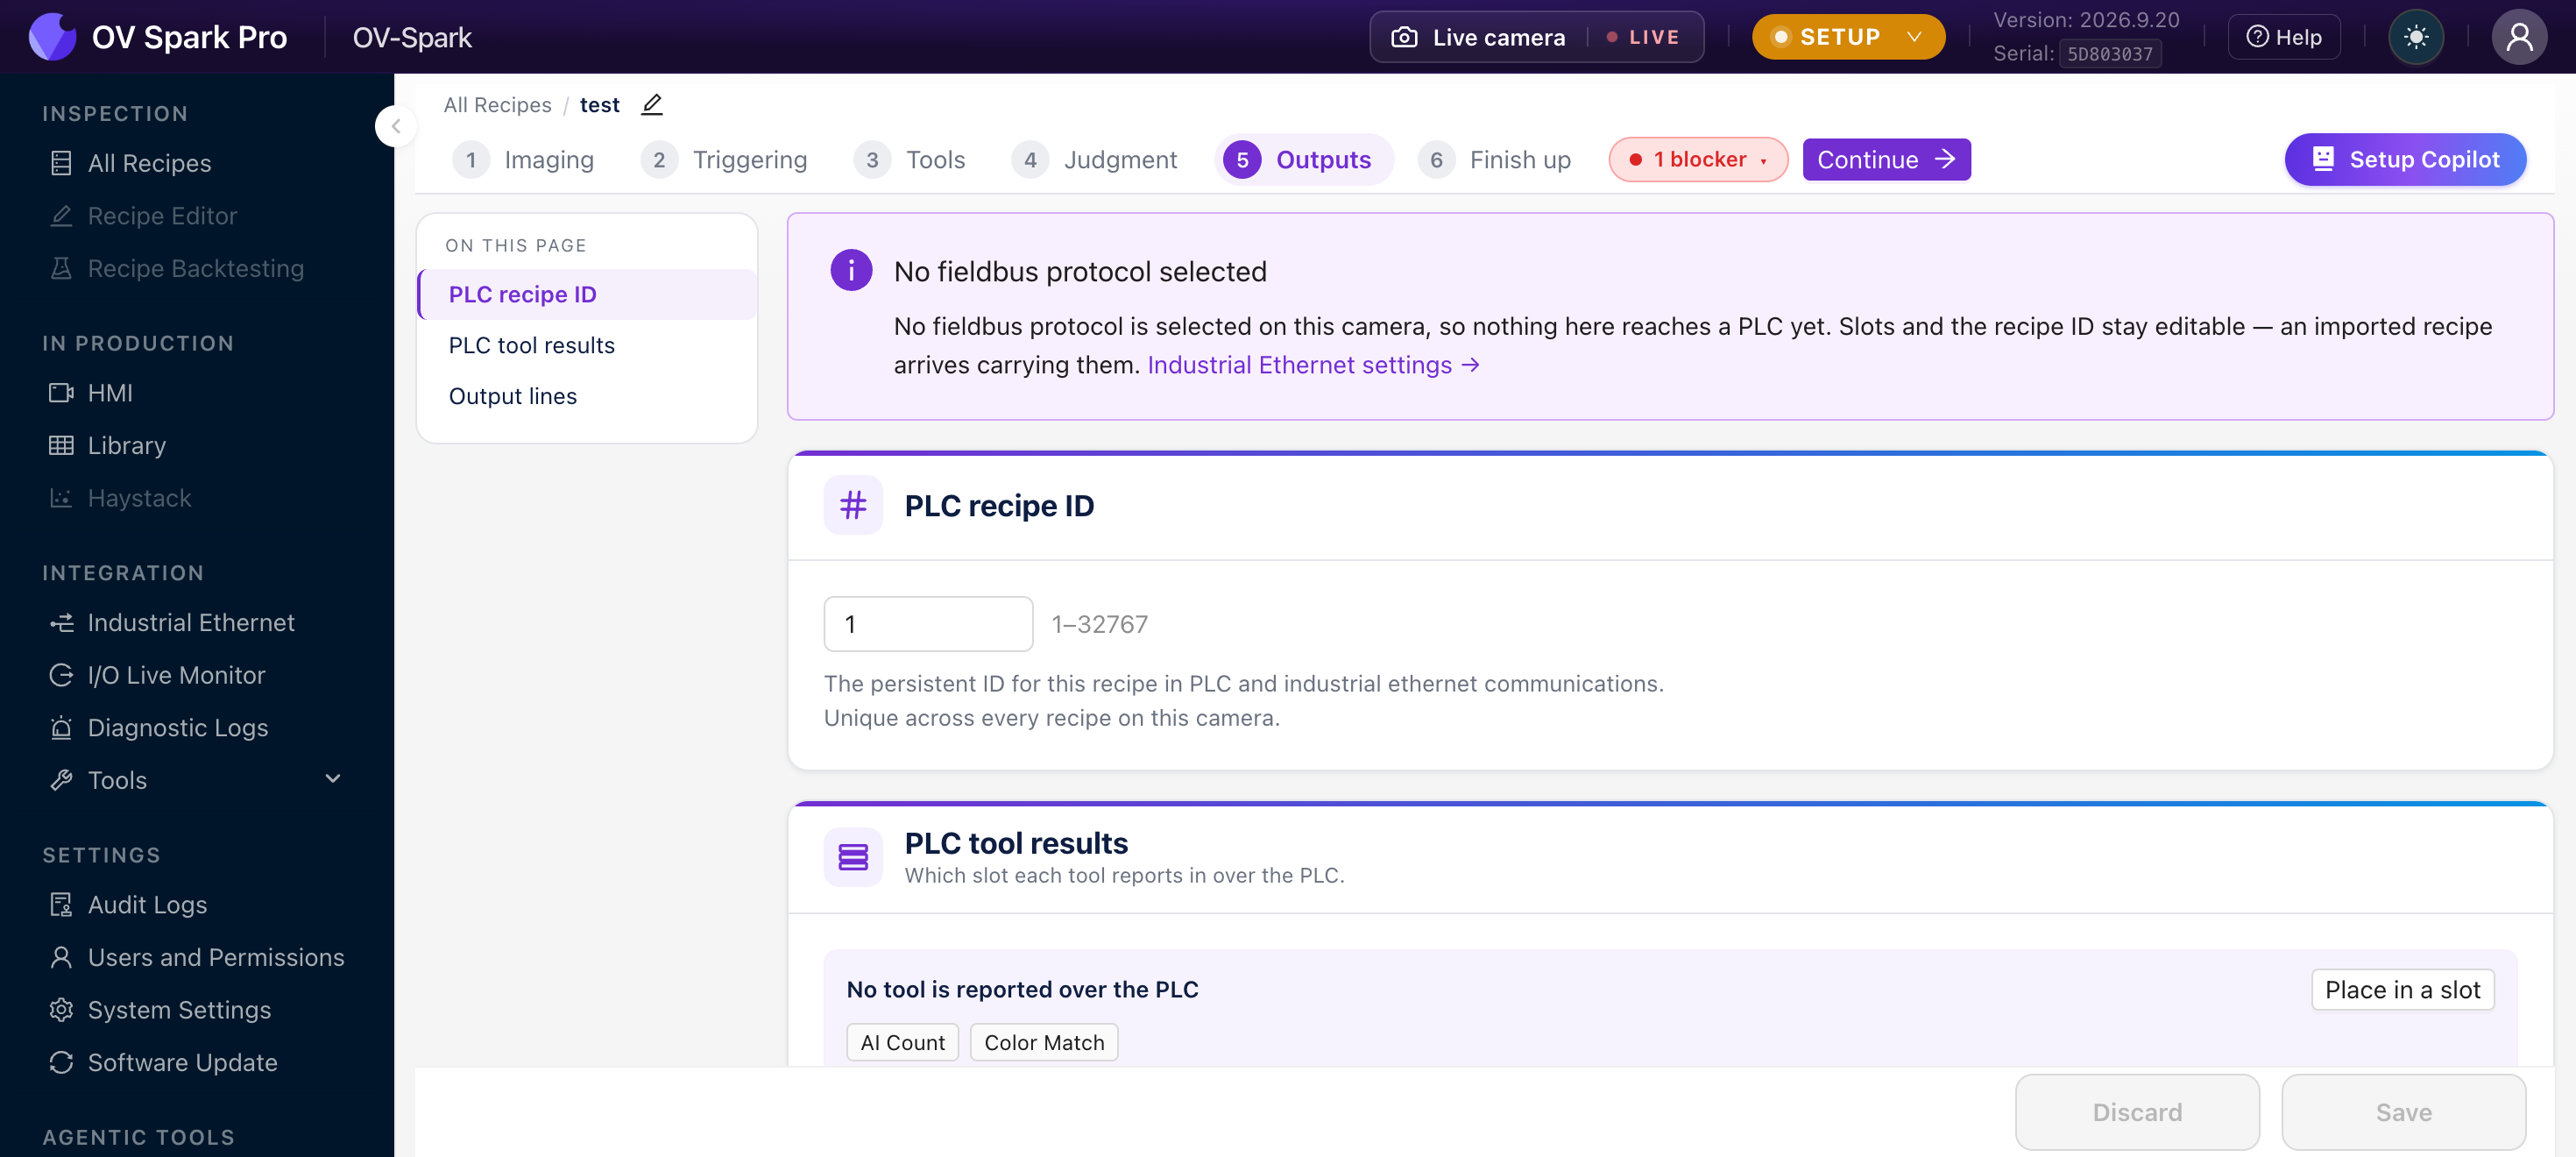
如果相機上未選擇任何協議,會出現一個資訊橫幅,提示此處配置的內容尚未傳遞到 PLC,但 slots 和 recipe ID 仍可編輯。這是刻意設計的:匯入的程式會攜帶這些配置,您可以現在配置、以後再除錯上線。
準備就緒後,在 Industrial Ethernet 中選擇協議。
PLC recipe ID
一個從 1 到 32767 的數字,用於向控制器標識該程式。
該程式在 PLC 和工業乙太網通訊中的持久 ID。在本相機的所有程式中唯一。
PLC 通過它遠端選擇程式:PLC 寫入該 ID 併發起切換請求,相機載入相應程式並確認。它也會顯示在 All Recipes 的程式表中。
建立程式時相機會自動分配一個 ID,因此該欄位永遠不會為空。ID 在整個相機範圍內唯一,嘗試重複使用某個 ID 會被拒絕,並提示已佔用該 ID 的程式名稱。
這常常讓人在除錯上線時措手不及。複製和匯入都會分配一個新的 ID,因此副本不會響應您的 PLC 程式所期望的編號。匯入時 Slot 分配會隨之一併帶過來,但 recipe ID 不會。
複製或匯入後,請回到此欄位,設定控制器實際選用的 ID。
PLC 寫入 ID,發起切換請求,相機確認後短暫離線以載入程式,然後報告載入完成。已在執行的檢測會在舊程式下完成。未知的 ID 會觸發切換錯誤,而不是悄無聲息地什麼都不做。
ID 是相機與 PLC 程式之間的契約。請在構建第二個程式之前就確定編號方案,與您的 PLC 標籤列表記錄在同一文件中,且絕不要將一個 ID 用於不同的產品。
一種合理的方案是每個零件號對應一個編號,例如 recipe ID 1204 用於檢測零件 1204。日後面對櫃子裡的相機臨時猜測,是件痛苦的事。
PLC 工具結果
此設定決定每個工具通過 PLC 在哪個槽位報告其結果。槽位是程序映像中的固定位置,因此控制器始終從同一地址讀取給定工具的結果。
預設情況下未分配任何工具,相機會顯示沒有工具通過 PLC 報告。判定結果仍會傳送;缺少的是每個工具的詳細資訊。
兩種槽位
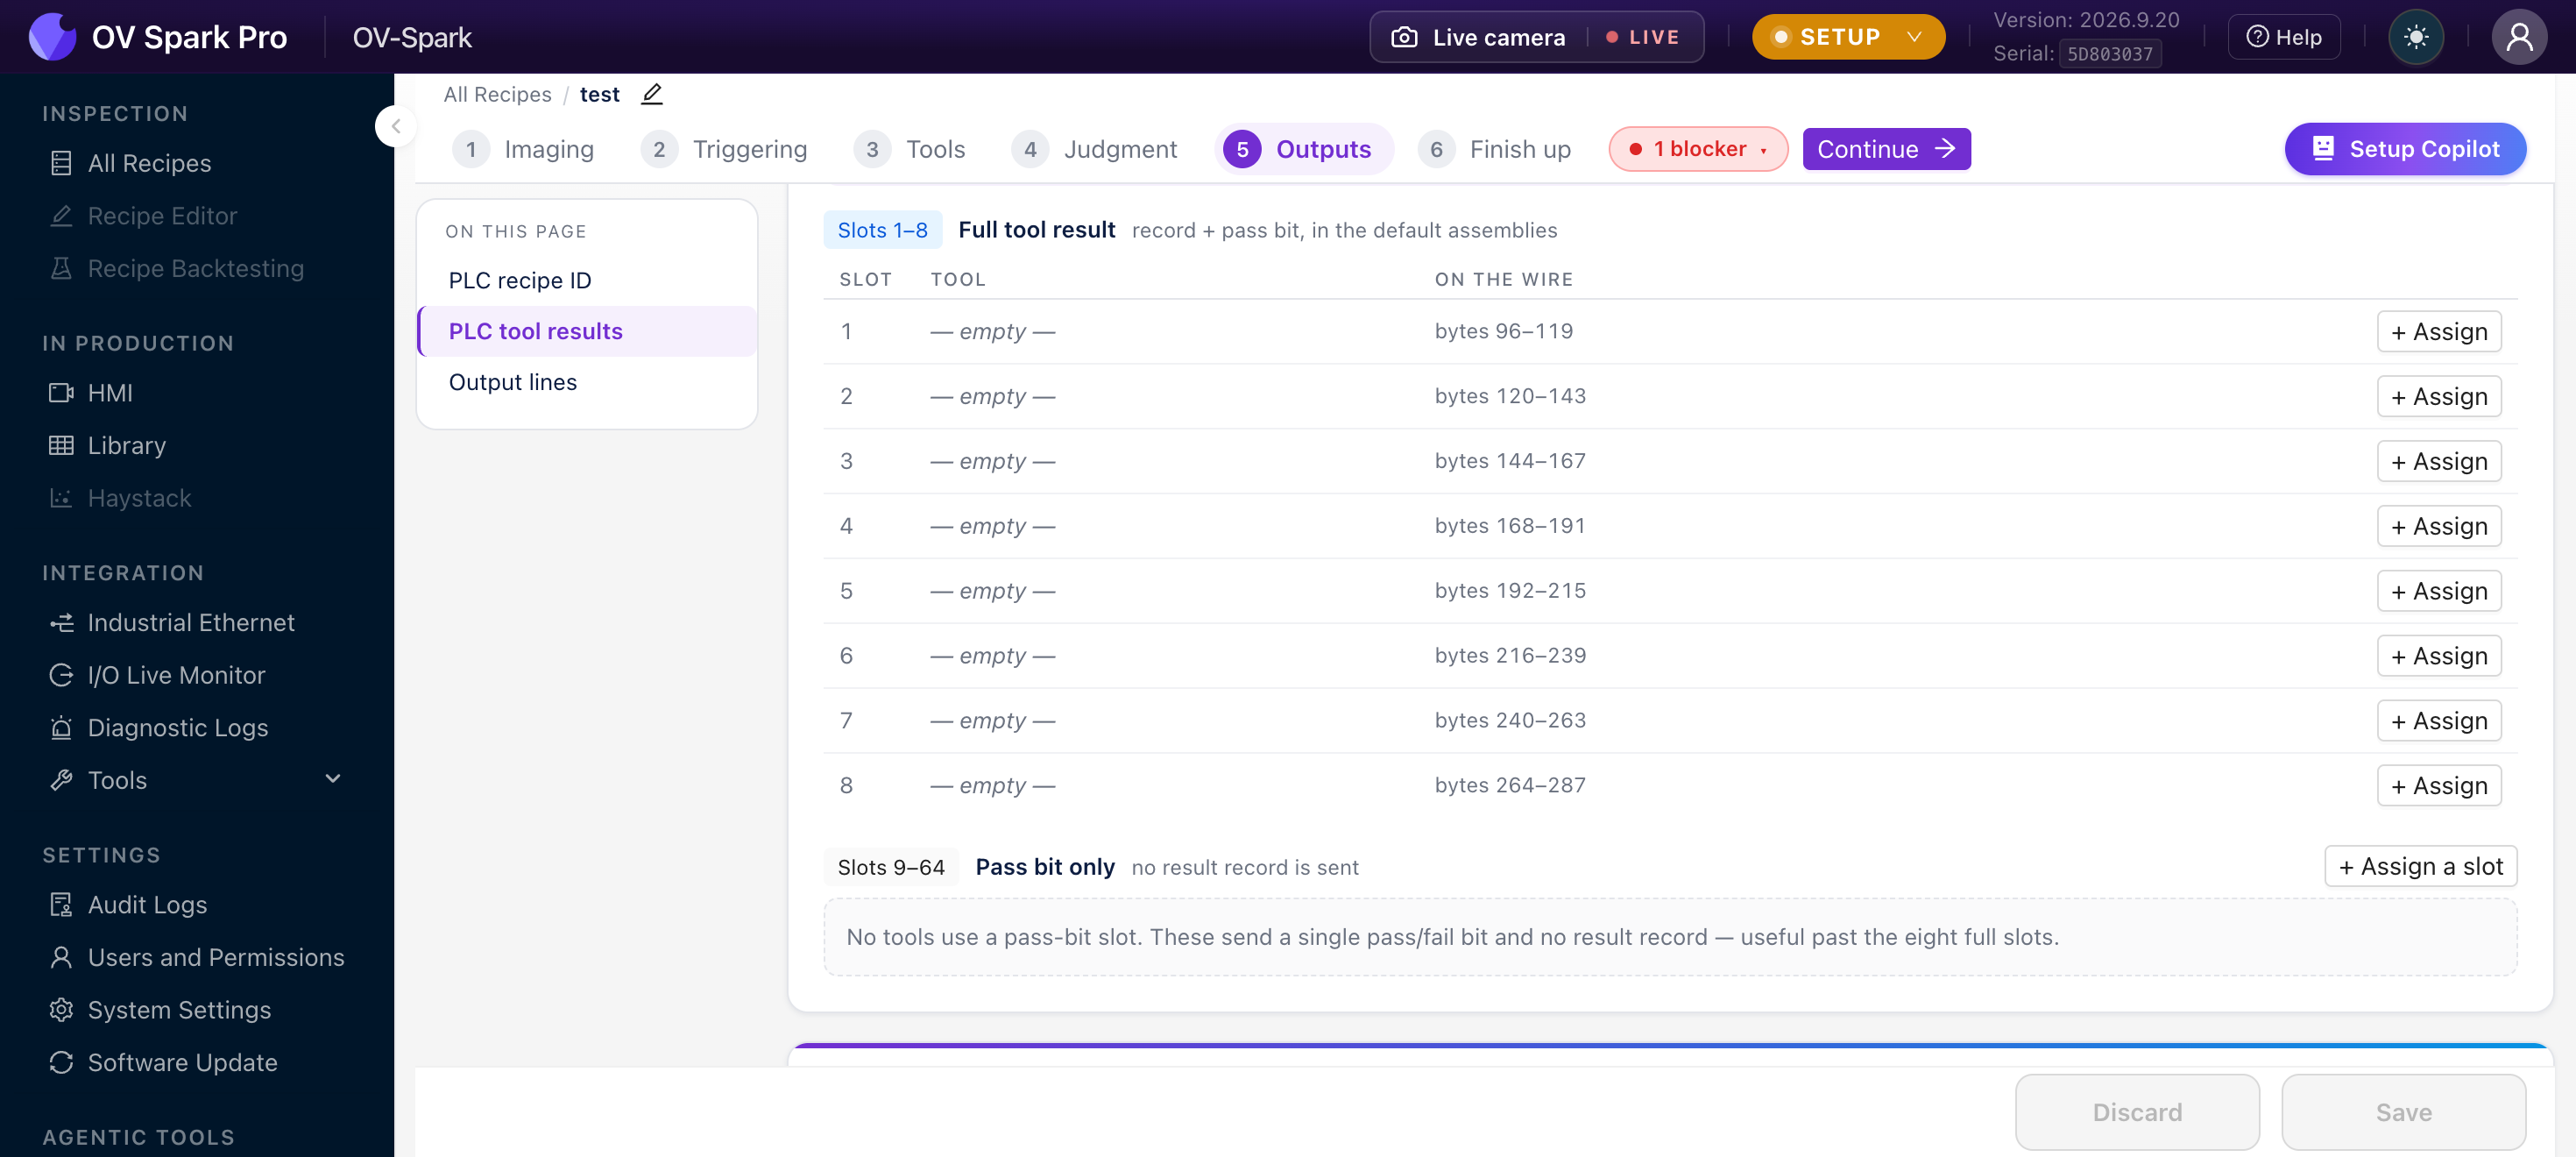
槽位 1 至 8:完整工具結果。 一條完整的結果記錄加一個通過位,在預設元件中傳輸。下表顯示了每個槽位的確切位置:
| 槽位 | 傳輸位元組 |
|---|---|
| 1 | 位元組 96 至 119 |
| 2 | 位元組 120 至 143 |
| 3 | 位元組 144 至 167 |
| 4 | 位元組 168 至 191 |
| 5 | 位元組 192 至 215 |
| 6 | 位元組 216 至 239 |
| 7 | 位元組 240 至 263 |
| 8 | 位元組 264 至 287 |
每個完整槽位為 24 位元組。點選該行上的 + Assign 以將工具分配到該槽位。
槽位 9 至 64:僅通過位。 單個通過或失敗位,不含結果記錄。正如相機所述,這些在 8 個完整槽位之後非常有用。
選擇哪些工具使用完整槽位
您有 8 個完整槽位和最多 64 個工具的通過位。完整槽位是稀缺資源,因此應將其用於控制器需要數值而不僅僅是判定的工具。
| 分配完整槽位給 | 因為 PLC 需要 |
|---|---|
| AI Count | 計數值本身,用於記錄或比較 |
| Color Match | 分數或 ΔE,用於跟蹤漂移 |
| AI OCR | 解碼的文字,用於可追溯性 |
| Barcode Read | 解碼的碼,用於與訂單匹配 |
| AI Segmentation | 缺陷面積,用於分級而非拒收 |
對於答案真正是二元的工具(例如僅輸出好或壞的分類器),通過位就足夠了。
每條記錄為 24 位元組:一個小的報頭,包含工具型別、狀態和錯誤,一個通用分數,然後是四個工具特定的值。點選任意已分配行上的 Bytes,相機會顯示該槽位的精確欄位對映,因此無需手工轉錄偏移量。
Barcode Read 記錄包含碼制、內容是否匹配以及失敗原因。解碼後的字串本身是單獨傳送的,位於輸入元件的使用者結果區域。如果您的 PLC 需要實際的碼,請從該區域讀取,而不是從工具記錄中讀取。
每條記錄的第一個位元組說明生成該記錄的工具型別。檢查此位元組的控制器在程式切換後不會將 OCR 記錄誤讀為對齊器記錄,這正是保持槽位含義穩定要防範的故障模式。
沒有任何機制阻止程式 A 將條碼放入槽位 1,而程式 B 將計數放入該槽位。相機會樂於照辦,而您的 PLC 程式就必須先知道哪個程式處於活動狀態才能解釋這些位元組。
這是您可以避免的一整類整合缺陷:只要一次性決定槽位 1 始終為條碼、槽位 2 始終為計數,並在不使用該槽位的程式中將其留空。空槽位沒有任何代價。
未分配槽位的工具並未被禁用。它仍會執行、判定、出現在庫中,並且如果有判定規則涵蓋它,它仍會參與判定。只是它不會單獨向 PLC 報告。無論如何,程式的整體通過或失敗結果仍會到達控制器。
新工具始終以未分配狀態開始,因此這是預設狀態而非錯誤。
在槽位之間移動工具
分配同時也是重新排序的方式,具體行為取決於工具的來源:
| 您拖放 | 到已佔用的槽位 | 結果 |
|---|---|---|
| 已有槽位的工具 | 兩個工具交換槽位 | |
| 未分配的工具 | 原佔用者被完全移出 PLC |
將未分配的工具移入已佔用的槽位,會在沒有警告的情況下將先前的佔用者從 PLC 對映中擠出。如果某控制器正在讀取該槽位,它將不再接收到該工具的記錄。
在任何槽位重新排布之後,請檢查未分配區域。所有從對映中掉落的內容都會列在那裡。
Place in a slot 按鈕以最低的空閒整槽位為目標。當這 8 個槽位全部被佔用後,按鈕仍會開啟,但列表中每個工具都會變灰且無法點選,看起來像是一個 bug。
要放置第 9 個工具,請改用 Slots 9 to 64 標題上的 + Assign a slot 並輸入槽位號。
輸出
第三部分根據結果切換相機上的物理線。
根據結果切換相機上的某條線。隨此程式一起儲存。
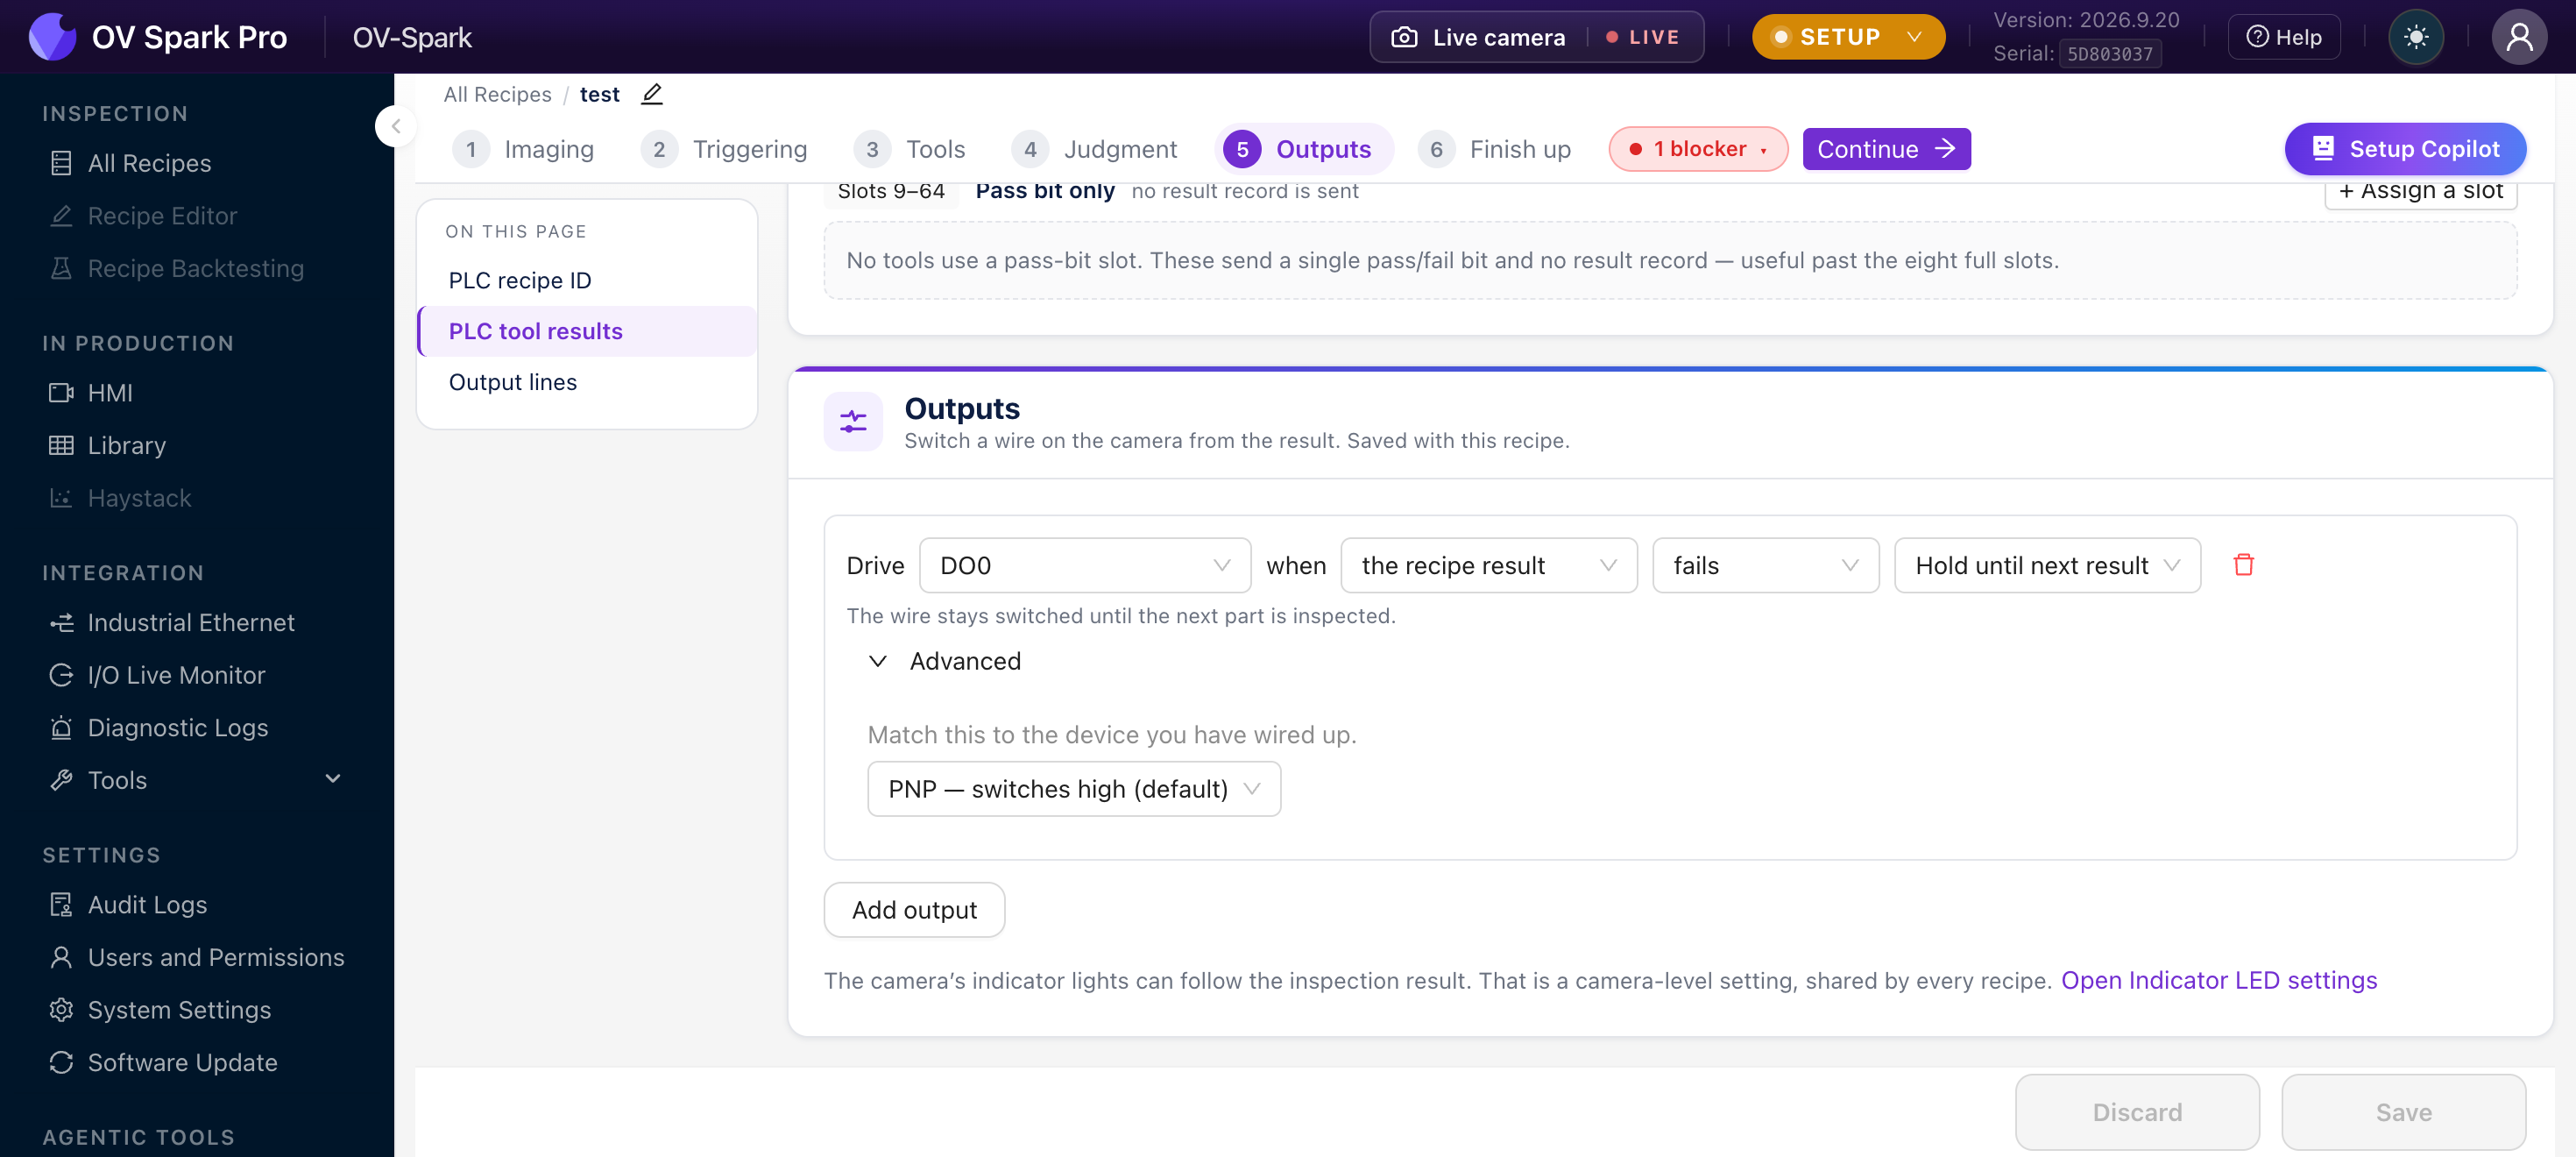
您可獲得兩條輸出,每個物理引腳一條。當兩條均被使用後,Add output 按鈕仍可見但禁用,並顯示工具提示說明兩個引腳均已被佔用。
每條輸出可讀作一句話:
Drive
[DO0]when[the recipe result][fails][Hold until next result]
新新增的輸出預設配置為 DO0、the recipe result、fails、hold until next result、PNP,這是大多數輸出首選的剔除閘門接線。對於簡單的剔除閘門,您可以直接新增輸出並儲存,無需做任何更改。
四項選擇
使用哪條線
| 選項 | 說明 |
|---|---|
| DO0 | Digital Output 0,引腳 11 |
| Strobe Out | 引腳 12,也可用於外部照明 |
由什麼驅動
| 選項 | 使用場景 |
|---|---|
| the recipe result | 總體判定。剔除閘門的常規選擇 |
| one tool | 單個工具的結果,便於針對某一特定失敗做出響應 |
選擇 one tool 會顯示一個工具選擇器。對齊器不會出現在選項中,被禁用的工具會顯示為已禁用標籤,但會阻止儲存,因為由一個永遠不執行的工具驅動的輸出永遠不會觸發。
哪個方向
| 選項 | 典型用途 |
|---|---|
| passes | 驅動良品指示燈,或開啟讓良品通過的閘門 |
| fails | 驅動剔除執行器或故障指示燈 |
保持切換的時長
| 選項 | 行為 |
|---|---|
| Hold until next result | 該線保持切換狀態,直至下一個零件被檢測 |
| Pulse | 每次觸發時該線切換一段設定的時間,範圍為 10 至 60000 ms,初始為 100 ms |
Hold 適用於任何需要在零件行進至執行器期間保持狀態的場合,這包括大多數剔除機構。
Pulse 適用於任何邊沿觸發的場合,例如計數器輸入或在上升沿鎖存的 PLC。如果脈衝進入取樣較慢的裝置,請將脈衝時間設定為長於 PLC 掃描週期,否則會被完全錯過。
高階:根據接線匹配極性
在每條線路的 Advanced 下:
將此設定與您所接裝置匹配。
| 選項 | 行為 |
|---|---|
| PNP, switches high(預設) | 輸出為拉電流(source) |
| NPN, switches low | 輸出為灌電流(sink) |
極性不匹配不會產生錯誤。相機正常切換,但裝置沒有響應,這會讓人去懷疑程式損壞或相機故障。
在排查之前,請先對照裝置資料手冊確認。I/O Live Monitor 會顯示相機正在切換該輸出,即使裝置沒有反應,這是最快速的辨別方法。
使用 Add output 新增第二條線路,例如一根線輸出通過、另一根輸出失敗。
指示燈 LED
在該步驟的底部:
相機的指示燈可以跟隨檢測結果變化。這是相機級設定,所有程式共用。
Open Indicator LED settings 會帶您前往該頁面。
與此頁面上的其他設定不同,指示燈 LED 不隨程式一起儲存。更改它會影響相機上的每一個程式。在為某一個產品修改之前,請知悉這一點。
在執行中的產線上輸出如何表現
該句描述了正常零件的情況。而以下這些場景才決定一個整合是否穩固。
Hold 跟隨電平,雙向生效。 設定為失敗時保持的輸出,會在零件失敗時拉高,並在下一個通過的零件到來時自動回落。無需再用第二根線來清除它。
Pulse 會排隊而非丟失。 如果在一個脈衝仍然為高時又觸發了第二個零件,該脈衝會被記錄下來並在之後觸發,而不是丟失。若在同一時間視窗內到達第三個,則會替代第二個。
如果一條輸出由單個工具驅動,而該工具因對齊失敗被跳過,則該輸出不會收到任何事件,並保持原本的狀態。
它既不會回落,也不會觸發。被保持的拒絕輸出會繼續置位;已清除的則保持清除。請將其與 Judgment 上的對齊失敗策略配合使用,或改為由程式總判定結果驅動安全相關的訊號線,因為後者始終會產生一個事件。
程式切換時會先清除引腳。 載入程式時,每個已配置的輸出都會被驅動到其空閒狀態,因此之前程式所置位的輸出不會一直卡住。
輸出在 Setup 模式下也會觸發。 您無需進入 Production 即可測試接線。手動觸發並在 I/O Live Monitor 中觀察引腳狀態即可。
10 ms 的脈衝傳送到一個每 20 ms 掃描一次的控制器,可能永遠不會被捕獲。如果接收端邏輯沒有在硬體上做邊沿鎖存,請將脈衝寬度設定為大於掃描週期,或改用 hold。
從其他頁面影響您的輸出的操作
編輯器中其他位置的三類編輯操作會悄悄改寫您在此處的設定。
| 您的操作 | 對輸出的影響 |
|---|---|
| 在步驟 3 中刪除工具 | 由該工具驅動的任何輸出都會被刪除,其槽位被釋放 |
| 在步驟 3 中禁用工具 | 由其驅動的輸出會變為阻止儲存的錯誤,因為它永遠無法觸發 |
| 複製程式 | 按工具配置的輸出會被丟棄;基於程式總判定結果的輸出會被保留 |
槽位更改與該步驟的其他內容是通過不同的呼叫儲存的。如果槽位更改中途失敗,之前的槽位更改已經生效,而程式 ID 和輸出配置尚未生效,未儲存標記會繼續顯示。
如果儲存報錯,請重新讀取該頁面,不要假設什麼都沒有發生。
例項講解
僅驅動剔除閥,無其他配置。 當程式判定失敗時驅動 DO0,保持至下一次結果,PNP。無現場匯流排,無槽位。將引腳 11 接至剔除閥,參見引腳定義。這是一個完整且合規的配置。
向 PLC 上報結果。 設定 PLC 程式 ID,將條碼放入槽位 1、計數放入槽位 2,分類器保留在通過位上。在工業乙太網中選擇 EtherNet/IP 或 PROFINET,並從中下載 EDS 或 GSDML 檔案,讓控制器直接獲取資料佈局,無需手動抄錄位元組偏移。
由生產線進行程式切換。 為每個產品的程式分配一個與零件號對應的獨立 PLC 程式 ID。換型時 PLC 寫入該 ID,相機自動切換,操作員無需任何操作。
繼續之前
- 已設定 PLC 程式 ID,並與 PLC 標籤列表一同記錄
- 控制器需要讀取數值的每個工具都已分配完整槽位
- 槽位含義與其他程式保持一致
- 輸出極性與實際接線的裝置匹配
- 根據讀取訊號的裝置選擇保持或脈衝模式,且脈衝長度大於 PLC 掃描週期
- 安全相關的接線由程式判定結果驅動,而非由單個可能被定位跳過的工具驅動
- 若該程式為複製或匯入所得,已重新核對 PLC 程式 ID